定義
Through Glass Via(玻璃穿孔),在玻璃基板中製作垂直導通孔,是玻璃芯基板(Glass Core Substrate)製程的核心技術,亦是從矽 TSV 延伸至玻璃基板應用的關鍵製程。
野村 2026-05-21 報告指出,TGV 是 技術_玻璃芯基板 / glass interposer 的垂直電源與訊號通道,通常以雷射輔助鑽孔+蝕刻成孔,再用全銅填充或側壁電鍍+介電填充完成金屬化;不同填孔路線在應力、平坦度與可靠度上各有取捨。
技術架構
TGV 位於玻璃芯基板的垂直導通層,前段以雷射輔助成孔與蝕刻控制孔型,中段完成金屬化與銅柱 / 填銅,後段再交由載板廠進行 RDL 佈線與封裝整合;完整流程與 Broadcom 潛在供應鏈見下方「圖解」。
三種成孔技術比較
| 成孔技術 | 代表方法 | 特點 | 深寬比 | 代表廠商 |
|---|---|---|---|---|
| 機械成孔 | 鑽石鑽頭、超音波、噴沙 | 孔徑難控、精細度差 | 低 | 一般 |
| 乾式蝕刻 | RIE(SF6/C4F8) | 高 AR、垂直壁 | ≤10:1 | 4768_晶呈科技(櫃)(LADY 製程) |
| 雷射誘導濕蝕刻 | 雷射改質 + HF/KOH 蝕刻 | AR 最高、主流趨勢 | ≤25:1 | LPKF(德)、康寧(美) |
雷射鑽孔技術三方法比較(元大講座 2026-07)
元大講座(張佑祥)進一步把雷射鑽孔細分為三種,量產可行度由低到高為:燒蝕 < 飛秒 < LIDE(雷射誘導蝕刻):
| 技術 | 雷射光源【製程】 | 鑽孔原理 | 孔壁 | 裂紋風險 | 製程速度 (via/s) | 最小孔徑 | AR | 一致性 | 量產可行度 |
|---|---|---|---|---|---|---|---|---|---|
| 雷射燒蝕(Laser Ablation) | UV/綠光/IR【ns/ps】 | 熱燒蝕 | 粗糙 | 高 | <10² | 30-50 µm | 5-8 | 中 | 低 |
| 飛秒雷射直接鑽孔(Femtosecond) | IR【fs】 | 超短脈衝冷加工 | 較光滑 | 低 | <10 | 10-30 µm | 10-15 | 高 | 中 |
| 雷射誘導蝕刻(LIDE, Laser Induced Deep Etching) | IR/NIR【ns/fs】 | 雷射改質 + 選擇性化學蝕刻 | 最光滑、圓整 | 低 | 10³~10⁴ | 10-20 µm | 7-30 | 極高 | 高 |
通孔形狀由鑽孔 / 蝕刻方式決定:單邊打雷射→圓柱形(直壁)/ 圓錐形 / V 字形;雙面打雷射→沙漏形(中間窄,質傳造成)。純圓柱孔需精細雙面加工或 SLE(Selective Laser-induced Etching)。 來源:報告_元大_玻璃基板技術進展與應用_20260721(引工業材料雜誌 472 期「TGV 緩衝材」)
晶呈科技 LADY 製程
- 製程:反應性離子蝕刻(RIE),使用 SF6/C4F8 等氟性蝕刻氣體搭配多晶矽遮罩層
- 達成深寬比:10:1(可滿足 Glass Core 應用)
- 限制:尚無法達到 Glass Interposer 要求(AR≥12:1)
- 優點:垂直壁通道,適合批量生產
- 出貨時程(野村 2026-05-21):最快 4Q27F 開始出貨,前提是 Broadcom 正式採用 Glass Core Switch ASIC
- ASP 預估:起步 USD 200/片,隨量產降至 USD 140/片;FY28F 貢獻爆發(野村估 revenue TWD 93 億)
製程材料台廠對應圖(2026-07-22 自玻璃芯基板頁移入)
flowchart TD
    A[玻璃基板] --> B["TGV 成孔<br>乾式蝕刻 LADY 製程<br>或 濕式 HF 蝕刻"]
    B --> C["側壁清洗<br>勝一清洗劑"]
    C --> D["絕緣層塗布<br>PSPI/光阻<br>永光/長興"]
    D --> E["圖形化顯影<br>三福化顯影材料"]
    E --> F[種子層濺鍍]
    F --> G[電鍍填銅]
    G --> H[完成 Glass Core 基板]
圖說:TGV 成孔到填銅的材料台廠對應:側壁清洗(勝一)、絕緣層 PSPI/光阻(永光/長興)、顯影(三福化)。
TGV 三大應用與規格
| 應用 | Via 直徑 | 深寬比 | 成熟度 |
|---|---|---|---|
| 轉移玻璃(Glass Carrier) | 較大 | 低 | 成熟 |
| 玻璃芯基板(Glass Core) | 30–500µm | ≥5:1 | 2023–2026 驗證中 |
| 玻璃中介層(Glass Interposer) | ≤10µm | ≥12:1 | 2028+ Rapidus |
TSV vs TGV 製程細項比較 + CoWoS/CoPoS 結構對照(IEEE EPS 講座,John H. Lau,2026-09-24)
來源:報告_IEEE_EPS_JohnLau玻璃封裝與可靠度_20260924(IEEE Santa Clara Valley EPS Chapter Distinguished Lecture,講者 Unimicron/欣興 John H. Lau)。學術講座,非券商報告,信心中高。
| 項目 | TSV(矽穿孔) | TGV(玻璃穿孔) |
|---|---|---|
| 基材 | 矽晶圓 | 無鹼平板玻璃或熔融石英 |
| 成孔方式 | 深反應式離子蝕刻(DRIE) | 雷射鑽孔/雷射誘導深蝕刻(LIDE) |
| 化學後處理 | 氣相電漿蝕刻化學 | 非等向性濕式化學蝕刻(HF 或 NaOH) |
| 絕緣層 | SiO₂(PECVD) | 無需額外絕緣層——玻璃本身天然不導電 |
| 金屬化與填孔 | Ti 或 Ta 阻障層(PVD) | 直接種子層,如 Ti/Cu 或無電鍍 Cu |
| 孔壁輪廓 | 直壁、垂直側壁 | 明顯錐度(沙漏形) |
| 填孔方式 | 電鍍銅 | 電鍍銅 |
| 成熟度 | 高 | 尚未成熟 |
講者並給出 HPC/AI 時代 TGV 孔徑實務範圍為 20–50µm(與本頁既有「TGV 三大應用與規格」表 Glass Core 30–500µm 區間吻合,屬其中偏精細的子範圍);常用玻璃材料為 SCHOTT AF 32(無鹼平板玻璃)與 CORNING HPFS 7980(高純熔融石英),皆為低 CTE、接近矽——與 技術_玻璃芯基板「玻璃核心材料對比」表已收錄的規格一致。
RDL 精細度:TSV-interposer 上的 SiO₂ RDL 最小線寬/間距(L/S)可達 0.2µm;有機增層(ABF RDL)則受限於 L/S ≥2µm。玻璃版(TGV-interposer)採相同 SiO₂ RDL 製程,同樣可達 0.2µm min,是玻璃中介層(Glass Interposer)相對玻璃核心基板(Glass Core Substrate,僅走 ABF RDL、L/S ≥2µm)精細度更高的關鍵原因。
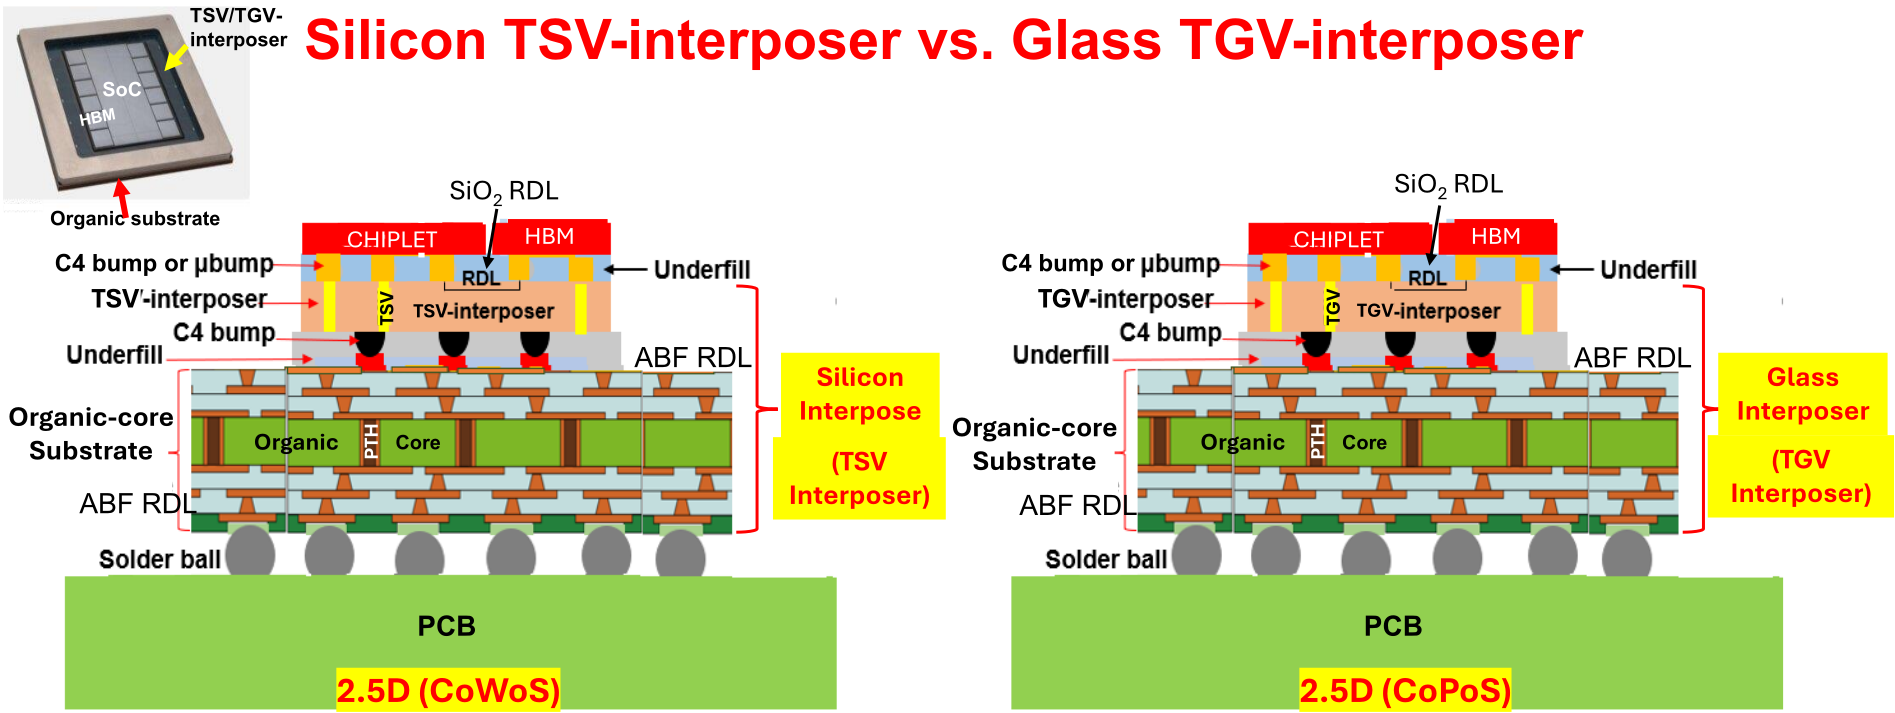
圖說:Silicon TSV-interposer(左,2.5D CoWoS)vs Glass TGV-interposer(右,2.5D CoPoS)完整結構對比:SoC/HBM 經 µbump 接 TSV 或 TGV interposer(SiO₂ RDL, L/S=0.2µm min)→ C4 bump → ABF RDL 有機基板(L/S≥2µm)→ solder ball → PCB。兩者差異僅在 interposer 材質,其餘結構相同。(來源:報告_IEEE_EPS_JohnLau玻璃封裝與可靠度_20260924,IEEE EPS 講座,2026-09-24)
SEMICON Taiwan 2026 展場實測數據(華南投顧,2026-09-03)
康寧(Corning)與 AUO 展出的 TGV 面板實物規格,補上量產前期具體良率與孔徑數據:
| 展品 | 尺寸 / 厚度 | TGV 規格 | 良率 / 品質數據 |
|---|---|---|---|
| Metallized TGV Panel for Glass Core Substrate(康寧展位;規格卡標示 AUO,玻璃基材為 Corning) | 510×515 mm | 0-2-0 結構;TGV 尺寸/間距約 100µm/300µm | 高剛性、廣 CTE 範圍玻璃可降低製程翹曲 |
| Glass Core Panel with Through Glass Vias(Corning) | 510×515 mm,厚 1.9mm | TGV 孔徑約 100µm,深寬比 20:1 | 逾 840,000 個高密度 TGV 孔;檢測 0 阻塞孔、0 缺陷 |
展板品牌歸屬已查證:康寧展位、友達製作的金屬化面板
華南投顧原始紀錄將兩項展品皆歸為「康寧展示」。經逐張核對現場照片:該面板確為康寧展位/康寧看板下的展示品(展台左上與規格卡底部均印 CORNING),而規格卡右上角另印有 AUO 標識,標題為「Metallized TGV Panel for Glass Core Substrate」。研判為雙方聯合展示——玻璃基材由康寧提供,金屬化 TGV 面板由友達製作,兩種說法皆非錯誤,僅角色分工不同。「Glass Core Panel with TGV」展板則單獨標示 CORNING。信心:高(照片直接可辨)。來源:研究_華南投顧SEMICON2026展場紀錄_20260903,2026-09-03。
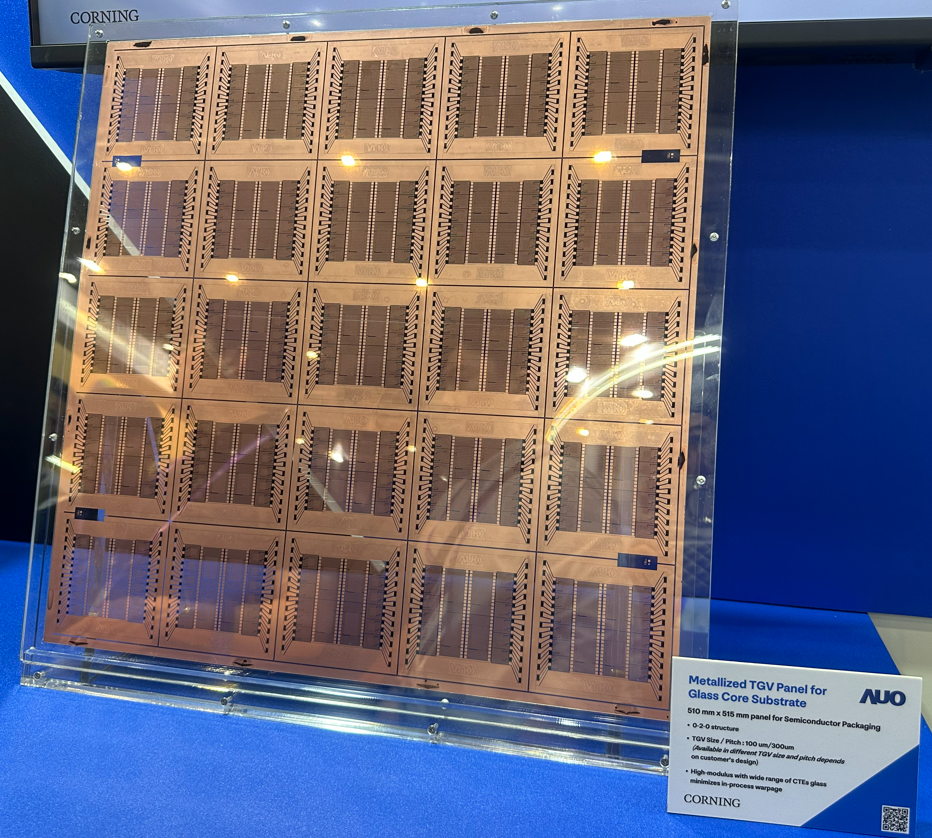
圖說:康寧展位展示、規格卡標示 AUO 的「Metallized TGV Panel for Glass Core Substrate」,510×515mm 銅色金屬化玻璃面板,5×5 陣列精細金屬走線單元,0-2-0 結構,TGV 尺寸/間距約 100µm/300µm。(來源:研究_華南投顧SEMICON2026展場紀錄_20260903,華南投顧研究部,2026-09-03)
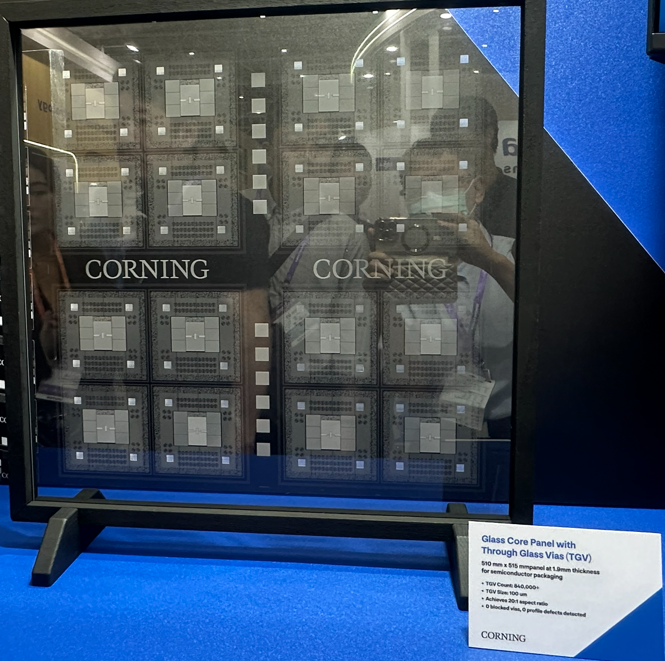
圖說:Corning 展板「Glass Core Panel with Through Glass Vias (TGV)」,1.9mm 厚玻璃面板,內嵌 4×4 陣列灰色晶片狀單元;標示 TGV Count 840,000+、TGV Size 100µm、Aspect Ratio 20:1、0 blocked vias、0 profile defects detected。(來源:研究_華南投顧SEMICON2026展場紀錄_20260903,華南投顧研究部,2026-09-03)
與 研究_華南投顧SEMICON2026展場紀錄B_20260903 為同一原始文件
data_base/Raw_data/報告/研究_華南投顧SEMICON2026展場紀錄B_20260903.md(2026-09-05 ingest)逐字比對後,其表格原文與本節既有引用之 研究_華南投顧SEMICON2026展場紀錄_20260903(memo/產業研究/,已於本頁沉澱)完全相同(同一份「20260903-Semicon Taiwan 2026 摘要」6 列表格),應為同一份 PDF 分別存入兩個 Raw_data 子目錄所致;圖片檔雖 MD5 不同(extraction 重新編碼),但實際照片內容與構圖高度重疊(同一批 Corning/AUO/ITRI/AGC/LG Chem 展品)。上方兩張圖已完整涵蓋 B 檔案第 1、2 項展品,故不重複嵌入 B 的對應圖檔;本頁內容視為已涵蓋 B 檔案全部 TGV 相關資訊。
展場觀察(台灣 PCB 展,2026-10-21,使用者走訪筆記)
來源:memo_TGV與板材_展場觀察_20261021;完整整理見 分析_TGV與板材展場觀察_20261021。
- 瓶頸位置(thesis):作者判斷 TGV 過往瓶頸(成孔、金屬化)已跨過,目前主要卡在增層;客戶希望由專精廠商處理、良率控制優先,故過度一站化會喪失競爭力,純代工或純設備較理想。增層翹曲成因為刷膠貼合時溢膠或不均勻,疊層烘烤後翹曲,每一層都要做,被視為下一個新難題。
- 一站式代工(observation):1595_川寶(櫃) 現場提供毛胚玻璃進、成品玻璃出的一條龍方案(檢測、改質蝕刻、清洗、沉積、研磨皆自理);作者認為對新手幾乎不可能,供應商私下質疑設備做不出來。
- 玻璃代工新進者(observation):3673_TPK-KY(市) 以代工形式切入,機台沿用與外購為主,樣品厚度 0.7~1.2 mm、需要時多層貼合;展出完整度優於不少代工廠,仍待試產驗證(與 2026-08-21 法說「無明確案件」並不衝突)。
- 檢測(observation):6658_聯策(市) 展出 AXI 設備,掃描以抽檢為主,現有光學能力尚無法有效率全檢;理想單片掃描時長 11 秒(使用者確認為每片),510×515 通常有百萬至千萬孔。與專家會議「檢測是量產前硬缺口」同向,見 分析_TGV專家會議_量產瓶頸與時程判讀_20260722。
- 增層與組裝展品(observation):日方客戶與 2368_金像電(市) 展出 Glass core 增層 ABF(展品細節待核對);2493_揚博(市) 客戶展示探針卡用玻璃四層貼合;4577_達航科技(櫃) 稱有基板凹槽加工可嵌入 EMIB 矽橋。
- G2C+ 動向(observation):聯盟稱雷射改質競爭者太多、不認為台廠足以形成聚落優勢,已轉向後續增層的量產問題(見 技術_G2C聯盟)。
TGV 論壇(2026-10-22):與有機基板對比、製程與試產線
來源:活動_TPK-KY3673_TGV論壇_珩石筆記_kevin_20261022(TPK TGV 論壇珩石筆記,kevin;公司簡報轉述與模擬數據,錄音檔轉寫,信心中)。
- 有機 vs 玻璃(公司模擬/實測):有機基板高溫回銲翹曲大於 50 μm、剛性差易疲勞斷裂,L/S 極限約 5/5 μm 以上,超過 56GHz 粗糙表面造成訊號衰減;玻璃 CTE 可調(約 3)匹配矽晶圓,0.8 mm 厚三點彎折模擬抗彎剛度為有機基板 3 倍以上(有機須增厚至 1.2 mm 才同剛度,但熱翹曲量增 3 倍以上),表面 Ra < 1 nm 可支援 L/S < 2/2 μm;孔壁化學拋光 Sa < 100 nm,與清大/TSRI 合作模型在 120GHz 插入損耗穩定低於 0.7 dB。
- 三大核心製程:(1) 通孔成型——雷射打孔後濕式蝕刻擴孔;(2) 金屬化——超薄緻密種子層、附著力大於 5N/cm、高深寬比孔全填滿無孔洞;(3) 平坦化——研磨拋光,玻璃面粗糙度 < 1 nm,銅柱與玻璃面高度差實測 < 0.11 μm。
- 微裂紋:雷射打孔產生約 3–5 μm 微裂紋,以濕蝕刻平滑孔壁並以平坦化移除表面損傷層;填銅後銅(16.5 ppm/K)與玻璃(3–9 ppm/K)CTE 不匹配的熱應力,則用介面緩衝層與熱退火處理。
- 兩大量產瓶頸與 TPK 解方:(1) 單片數百萬孔、一孔失效即整板報廢——TPK 在雷射打孔後、蝕刻前以多光學設計+AI 數據做 100% 即時檢測,漏打立即修復打孔(偏移 1–3 μm 再打);(2) 深寬比大於 10 時蝕刻與電鍍液難深入——改用多層複合玻璃(如兩片 0.4 mm 中夾彈性膠層)並以 ±10 μm 對位技術使上下 TGV 共軸。
- 試產線與時程:中壢 300×300 mm 試產線(有效區約 300–310 mm)涵蓋雷射、蝕刻、種子層、金屬化與 AOI、雷射共聚焦顯微鏡,各設備皆在試產驗證;樣品厚度 0.7–1.5 mm、孔距一般 50 μm(實驗室驗證 20 μm);2027 年規劃小量產線並做客戶端雙向交叉驗證,2028–2029 年期望形成一定規模量產。
- 與同週展場觀察(樣品 0.7–1.2 mm、代工形式)及 2026-08-21 法說「尚無明確案件」並不衝突;論壇為公司自述,客戶與訂單證據仍缺。TPK 的檢測前置(蝕刻前全檢)對應本頁「微裂紋是良率殺手」的檢測缺口。
增層新難點:ABF 壓合、PI 塗佈、切割與檢測(珩石 Jason 產業訪查,2026-10-25)
來源:活動_TGV製程推進新難點_珩石筆記_Jason_20261025(珩石筆記,Jason;產業訪查轉述加個人判斷,信心中;文中引用的外部 PDF/網頁連結未逐一核對)。與 memo_TGV與板材_展場觀察_20261021「瓶頸已由成孔、金屬化移到增層」同向。
- 現況(observation):訪查稱 TGV 技術已完成開發、可做量產規劃,但在玻璃上貼合 ABF 成為另一個問題。
- 兩派增層架構:(1) 台積電——玻璃核心上下皆 ABF 壓合;(2) 新光電氣(Shinko)與 DNP 等——混合增層,ABF 最上方改用 PI(筆記引 IMAPS 文章,新光 ABF + PI)。Intel 則為上 RDL、下 ABF(筆記引 Igor's Lab 報導 Intel 玻璃核心 EMIB 基板)。
- ABF 壓合溢膠:ABF 壓合時軟化,多餘樹脂可能從側邊突出或向下流,造成玻璃核心應力不均;ABF 上線路密度不同亦使厚度不均。玻璃脆,須以雷射除膠加電漿清洗處理,且每增一層都要做,否則不均衡會影響後續良率。
- PI 塗佈(slit & spin):不能沿用晶圓單點出液+離心旋轉;業界目前由面板中心沿直線移動出液、下方同時旋轉。起點與終點易厚度不均、終點兩端與四角易堆積。較理想解為四周留空作無效區(但使用率降低、公設比提高);或控制溢膠並雷射清除;PI 為感光型時可於後續製程一併處理;CMP 方式被作者認為難度高且不理想。
- 面板廠優勢(thesis):上述製程與解法與早期 LCD 製程高度重疊,作者認為面板廠將在這一塊獲得極大優勢(呼應 3481_群創(市) 等面板廠切入玻璃基板的邏輯)。
- CTE 與翹曲:ABF 與 PI 的 CTE 不同,同樣有翹曲;玻璃 CTE 可摻雜調整以對 ABF,但上下增層數不同仍會翹曲。
- 增層與切割流程:兩種做法——(a) TGV 完成後先切割再分別增層:分散失效風險,但溢膠邊數量大增、機台需求與量產時間大幅增加;(b) 大玻璃上完成所有製程再切割。兩者切割都只能用雷射,有應力與邊緣裂痕問題,設計時預留空白,雷射後以半導體膠帶分離。切割後於側邊塗樹脂防裂的做法有一派支持、另一派指出仍有 CTE 錯配而持保留(與 技術_玻璃芯基板「玻璃裂痕類型與抑制」邊緣塗佈說法並列)。
- 檢測:有客戶反映 AOI 成像受玻璃層影響,AXI 效率太差,目前無解、待光學商研發(與展場觀察聯策 AXI 僅能抽檢同向);大尺寸晶片迴焊翹曲因後端樣本不足尚無解方,對封裝與系統廠皆是問題。
TGV 完整製程(23 道)
進料:面板檢查 → 面板減薄 → 面板清潔 成孔:雷射改質 → 改質後檢查 → 蝕刻成孔 填孔:通孔檢查 → 成孔清洗 → 通孔金屬化 → 鍍銅 → 退火 → 金屬化檢查 成型:厚度量測 → 磨薄 → 光阻塗布 → 曝光 → RDL 佈線 → 後檢測 → 清洗
量產化關鍵在於可重複控制 via 幾何、reentrant 區域種子層覆蓋、void-free 金屬沉積、技術_CMP budget,以及薄玻璃板在熱循環中的裂紋抑制。野村認為量產需達到 >10:1 深寬比,高於既有成熟技術約 5:1 的水準;單片面板可能包含逾百萬個 via,因此需要高速且 100% 在線檢測,避免未檢出的缺陷流入後段製程。
蝕刻藥劑路線:HF → 鹼系收斂(專家會議 2026-07-22)
TGV 專家會議(講師具近十年孔內金屬化經驗)指出蝕刻藥劑已從氟系收斂向鹼系:
| 藥劑 | 速率 | 選擇比 / 穩定性 | 蝕刻性質 | 問題 |
|---|---|---|---|---|
| HF 氫氟酸 | 最快 | 選擇比隨時間 decay 快、穩定性差 | 多屬等向性 | 毒性高,操作 / 排放嚴格,工廠負擔大 |
| 氟硼酸類(氟系替代) | 較快 | 易揮發、pH 難控 | — | 不及 HF 但毒性較低 |
| KOH / NaOH 鹼系(業界主流) | 較慢 | 選擇比可達 100 以上、16 小時內穩定 | 非等向性,利深寬比控制 | 需搭配蝕刻槽設計補速率 |
- 鹼系蝕刻對雷射改質區(Si–O–Si 斷鍵成 Si–OH)蝕刻速率快,是 LIDE 能做到深寬比近 10 的原因;選擇比穩定 = 量產製程穩定,是選鹼系的核心理由(做得好不好是其次,量產先求 repeatable)。
- KOH 較慢但側壁 smooth,NaOH 較快但側壁品質差;實務可混用,並可加界面活性劑(PEG / PPG / PVP 或其 copolymer)提升 wetting、降低穿孔阻力。
- 深寬比趨勢 10 → 20:接點間距縮小可放更多 TGV(提高 IO 數)、縮短蝕刻時間、提升機械性質,是 AR 持續上探的三個動因。
Dicing 切割:業界公認最關鍵製程(專家會議 2026-07-22)
- 需一次切穿高分子(ABF/RDL)+金屬+玻璃多層結構且零缺陷(無 microcrack),日本專家評完全無 microcrack 切割難度極高,一次切到底幾乎不可能。
- 解法方向:兩段式切割(先去除上層 RDL / polymer、停留在玻璃,再以雷射切玻璃)+ Bessel beam 雷射(能量聚焦於線上各點;Z 軸對位與能量控制是品質關鍵)。
- 切割失敗即整片報廢(此時已完成全部增層),是價值最高點的良率風險,講師視為 TGV 量產最關鍵單站。
檢測缺口:Microcrack 是良率殺手(專家會議 2026-07-22)
- 每站都要驗 microcrack:玻璃微裂痕太小、增層後更難察覺,多層製程中檢測時間長、拖累製程效率;檢測設備需在 >310mm 面積才展現效益。
- X 光:受多層 RDL / 金屬層干擾,底層板亦干擾,無法有效檢玻璃裂痕;2D X 光一小時約 2,000 片(講師研發驗證五天測 5–6 萬片),量產無法如此耗時。
- AOI:面對數十萬至百萬孔數(範例單板 50 幾萬孔)耗時過長;孔徑 / neck 都要量,透明玻璃搭配 AI / 光學有機會但公差控制難——這也是講師認為 TGV 尺寸放大到 600×600 做不到的核心理由(光檢孔就耗不起)。
- 超音波:講師認為是 microcrack 可行解方(裂紋處介面黏著度降低 → 波形反射異於無裂紋),但仍屬概念階段;另一概念是 TGV 完成後先上保護層。
- 講師直言:inspection tool 沒做好就貿然量產=「死得快、亂丟錢」,並以此解讀 欣興 對 TGV 的保守(見該頁)。
TGV 金屬化兩路線:電鍍銅 vs 銅柱巨量轉移
玻璃-銅附著層機制、VitroCoat GI、附著力四大工序槓桿與 AR 對無空隙電鍍的物理限制,詳見 技術_TGV金屬化。
成孔後的金屬化是 TGV 導通的關鍵,目前有兩條路線(JPM 2026-06-22):
| 路線 | 方法 | 深寬比 | 高度均勻性 | 吞吐量 | 代表 |
|---|---|---|---|---|---|
| 電鍍銅(主流) | 側壁鍍銅+電鍍填充,沿用 TSV 經驗 | <10:1 | 中心/邊緣鍍速不均、易高度落差 | 隨厚度線性增加、含光阻剝離 | 多數 TSV 供應鏈 |
| 銅柱巨量轉移 | 預製銅柱一次巨量轉移插入+上膠填縫 | 30:1 | 預製等高 | 平行 gang transfer,一次 >10k 顆 | 7828_創新服務(櫃) |
JPM 認為玻璃尺寸隨晶片變大、厚度需求提升(現 1.7–1.8mm)時,電鍍銅受深寬比與電流密度均勻性限制,銅柱巨量轉移成為更具良率與吞吐量優勢的方案;惟 天虹質疑上百萬孔直填的可靠度,主流仍可能是 PVD 整面鍍膜後再電鍍(詳見 技術_銅柱巨量轉移)。
Broadcom Switch ASIC 導入
野村認為 Broadcom switch ASIC 可能是玻璃核心基板最早採用者,最快 2027F 導入。動機不是單純追求線路密度,而是高功耗 ASIC 封裝容易因熱造成基板翹曲;玻璃芯基板可作為較佳散熱片,透過銅柱提升熱擴散與散熱能力。
成本與 ASP
| 項目 | 野村估計 / 判斷 | 含意 |
|---|---|---|
| 試產 TGV 製程 | USD 400-500/片 | 小量試產階段成本仍高 |
| 整片玻璃核心基板 | > USD 1,500/片 | 顯著高於大尺寸 ABF 約 USD 200 |
| 量產成本目標 | 至少降至 USD 400/片 | 否則難與 ABF 競爭 |
| TGV ASP | 起步 USD 200/片,逐步降至 USD 140/片 | 初期單價高、隨量產降價 |
| 初期出貨 | 每季可達數百片 | 對應早期 switch ASIC 驗證與小量量產 |
台灣供應鏈廠商
| 環節 | 廠商 | 角色 |
|---|---|---|
| TGV 乾式蝕刻氣體(LADY 製程) | 4768_晶呈科技(櫃) | SF6/C4F8,AR 10:1,可滿足 Glass Core |
| TGV-ICP / 銅柱植入 | 7828_創新服務(櫃) | 與晶呈科技合作,由晶呈做玻璃雷射改質與氣體乾蝕刻,創新服務負責上膠與銅柱植入 |
| TGV 雷射改質設備 | 8027_鈦昇(櫃) | 雷射鑽孔龍頭,已切入 Intel 玻璃載板驗證 |
| TGV 雷射改質設備 | 8064_東捷(櫃) | 面板修補雷射經驗轉攻;大尺寸玻璃載板鑽孔 |
| TGV 整線設備 | 6207_雷科(櫃) | 改質→蝕刻→金屬化→CMP 完整產品線;玻璃 2.4mm 加工能力(法說 2026-07-24);法說 2026-10-14:300mm、510mm panel 均已通過驗證(待客戶端解決自身技術問題),終端客戶為 GPU 大廠(非台積電與群創),新訂單約 1-2 年後、預期 2028 年起貢獻,TGV 設備毛利率預期 45% 以上,競爭對手主要為日韓廠 |
| TGV 玻璃加工(carrier/substrate/interposer) | 3673_TPK-KY(市) | 以二十年觸控玻璃處理與工藝經驗切入;中壢試產線 2026 年 8 月底至 9 月初開始營運,與頂尖封測廠合作;公司明言尚無明確案件、處於探索階段,路線圖 2027-2028 完成(法說 2026-08-21) |
Broadcom 玻璃芯基板潛在夥伴(野村 2026-05-21)
| 環節 | 廠商 | 角色 |
|---|---|---|
| 玻璃材料 | Schott | 主要玻璃材料供應商之一 |
| TGV 成孔 | DR Laser、Hi-Nano、Spirox、7828_創新服務(櫃) | 與 4768_晶呈科技(櫃) 合作 TGV 成孔 |
| TGV 製程 / 成孔 | 4768_晶呈科技(櫃) | Ingentec,與多家設備 / 服務商合作玻璃 TGV 成孔 |
技術瓶頸 / 風險
- 乾式 RIE 蝕刻速率慢(0.5–0.6µm/min),限制產能
- 雷射誘導蝕刻精度要求高,設備投資大
- TGV-ICP / 銅柱植入方案仍待驗證通過與下游載板廠、封裝廠協同量產,產能可能成為早期瓶頸
- Glass Interposer(AR≥12:1)台廠仍在突破中
- 玻璃基板原料依賴日美廠(旭硝子 AGC、康寧 Corning、SCHOTT)
- 玻璃厚度需求上調:客戶要求由 1.0mm 提升至 2.4mm(推測基於玻璃強度考量),加工與設備規格門檻再上升;玻璃成熟前散熱陶瓷(技術_TCV)為替代方案(雷科 2026-07-24)
- 量產製程仍需突破 void-free 金屬沉積、CMP budget、薄板熱循環裂紋抑制與 100% 在線檢測。
- Dicing 與 microcrack 檢測為專家會議(2026-07-22)點名的兩大未解單站:切割需兩段式+Bessel beam 仍難保零缺陷;microcrack 檢測 X 光 / AOI 皆有硬傷、超音波僅概念階段(見上方專節)。
雷射改質設備關鍵模組(TPCA 2026-05 補充)
雷射改質為 TGV 製程起點,缺陷如微裂痕、熱應力集中、內部裂紋多源於能量控制不當。設備需含四大模組:
| 模組 | 關鍵規格 |
|---|---|
| 高穩定性超短脈衝雷射 | 皮秒(ps)/ 飛秒(fs)等級;波長 355nm/532nm/1030nm;能量穩定 ±1%;頻率 10–500 kHz |
| 自動對位與視覺定位 | 高倍率工業 CMOS;對位範圍 1–0.1μm;AI 圖像辨識補償翹曲/旋轉;偏振光濾波克服玻璃反光 |
| 熱應力模擬與能量調控 | 紅外溫度感測即時溫控;數位驅動區域功率控制;脈衝間隔優化 |
| 動態加工平台 + 上下料避震 | X/Y/Z + θ/R 多軸;主動氣浮減震;真空吸盤可處理 < 100μm 玻璃;高頻響應與抗震結構 |
國際供應商(2026-05 報告):DISCO(日)、Orbotech(以)、MKS(美)、Corning、Samsung。 臺廠現況:雷射源仰賴進口;本土聚焦系統整合與光路優化。
臺廠雷射改質設備商(2026-05 memo 補充):
| 廠商 | 切入策略 | 進度亮點 |
|---|---|---|
| 8027_鈦昇(櫃) | 雷射鑽孔龍頭,主攻高速加工 | 已切入 Intel 玻璃載板供應鏈驗證;每秒數千孔加工能力 |
| 8064_東捷(櫃) | 面板修補雷射經驗轉攻;主攻大尺寸 | 大尺寸玻璃載板鑽孔 + 自動化搬運整合 |
| 6207_雷科(櫃) | 完整產品線:改質→蝕刻→金屬化→CMP 整線可供 | 多家客戶驗證中;客戶要求玻璃厚度 1.0→2.4mm,公司自評有把握(法說 2026-07-24) |
| 上儀 / 海納光電 / 誠霸 | 精密光學 / 超短脈衝雷射 | 客製化改質機台 |
NVIDIA / Broadcom 陣營確認(2026-07-06)
來源:隨手記_定錨_玻璃核心載板NVIDIA陣營TGV_20260706、web_ABF載板_hackmd定錨產業筆記_20260706
NVIDIA 陣營
- 前段 TGV:3481_群創(市)(面板廠以大面板優勢切入 TGV 成孔)
- 後段 ABF 增層:3037_欣興(市) + Ibiden(載板廠負責 RDL / ABF 佈線)
- 8027_鈦昇(櫃) 亦已確認切入 NVIDIA 玻璃芯基板陣營(雷射設備)
Broadcom 陣營
- Broadcom 路線亦已在 2026 年確認,對應野村模型的 switch ASIC 玻璃芯基板
- 群創亦被列為 Broadcom 陣營供應商之一(前段 TGV 角色一致)
前段 vs 後段 設備受惠
設備受惠不對稱
後段設備(ABF 增層、壓膜、塗佈、電鍍)受惠規模 >> 前段設備(雷射 TGV 成孔)。 原因:後段流程複雜度高、良率影響大、單片設備資本支出高;前段雷射改質雖是核心技術,但機台數目與單位 ASP 相對後段小。 因此 TGV 前段設備商(8027_鈦昇(櫃)、8064_東捷(櫃))短期受惠有限,後段整合設備商(3485_敘豐(櫃)、6664_群翊(櫃)、6640_均華精密(櫃))更直接受惠。
TGV 指標、國產設備與良率
來源:報告_群益上海_玻璃材料AI產業地基_20261020(群益金鼎證券上海)。為賣方彙整,指標多取自公司披露/樣品口徑。
- 公司披露指標:沃格光電通孔孔徑最小 3μm、深徑比最高 150:1、四層線路堆疊;凱盛科技 8 吋 TGV 中試線最小孔徑 5μm、深徑比 100:1、樣品良率 >85%;帝爾激光面板級 TGV 設備最小孔徑 3-5μm、深徑比 ≥100:1(2026-01 面板級設備出口)。藍思科技稱雷射誘導工藝通孔零缺陷(樣品口徑);行業 TGV 通孔綜合良率海外「穩定超 85%」、國內 75%→85% 爬坡。
- 設備先行:TGV 雷射改質(帝爾激光,批量交付京東方、沃格,出現「改質+蝕刻」成套訂單與複購,台灣客戶下二批複購)、電鍍與 PVD(東威科技、盛美上海、匯成真空、北方華創)、PLP 直寫光刻(芯碁微裝,PLP2000 支援最大 600×600mm、2μm 解析)、德龍/大族/華工整線或專用機型;群益稱建線投資中設備占比逾 70%、為良率與產業化核心卡點。
- TGV 在全流程的位置:成孔難度 3 星、金屬化(銅填孔)5 星為最難,金屬化良率對整體敏感度次於增層,詳見 技術_玻璃芯基板。
相關技術
- 技術_玻璃芯基板(TGV 是玻璃芯基板核心製程)
- 技術_TGV金屬化(成孔後的孔壁 / 附著層 / 填銅金屬化製程)
- 技術_EMIB-T(基板廠資源優先投入 EMIB-T,可能排擠玻璃芯基板 / TGV 產能)
- 技術_TSV(矽穿孔,TGV 的玻璃版本)
- 技術_RDL(TGV 完成後接 RDL 佈線)
- 技術_銅柱巨量轉移(TGV 金屬化的銅柱方案,創新服務寡占)
供應鏈
新玩家與新核心材料(元大講座 2026-07)
- 富士通 G-ALCS(Glass All Layer Z-Connection Structure,全層玻璃 Z 型連結結構):以全層壓玻璃取代單層玻璃核心 + TGV 的有限垂直互連,支援 any-layer 通孔、導電膏填充的間隙通孔(消除通孔短截線,優化 >100 GHz 傳輸)、可達 >60 層佈線,並強調環保加工(用水少、能耗低)。定位晶片整合 / 高速通訊 / RF 毫米波 / 探針卡,並可與 LCD 面板廠合作利用成熟玻璃加工基礎設施。基於早期 FICT G-ALCS 概念演進。
- 日本電氣硝子 NEG 玻璃陶瓷核心材料:玻璃核心 + 少量陶瓷粉末(LTCC 低溫共燒陶瓷),具低 Dk / 低 Df,可用與 Via Mechanics 共同開發的改良 CO₂ 雷射成孔——CO₂ 雷射成本遠低於雷射改質+蝕刻路線,且減少裂縫 / 微裂紋,是加速玻璃芯基板量產的經濟優勢。NEG 與 Via Mechanics 已成立合資公司,共同供應 TGV 用玻璃核心材料與 CO₂ 雷射鑽孔設備。
- CO₂ 雷射修復預存缺陷:Via Mechanics + NEG 的 CO₂ 雷射亦用於熱預 / 後處理,透過熱燒蝕修復預存缺陷、避免潮濕引起問題、獲得更光滑表面並防裂紋擴展。
圖解
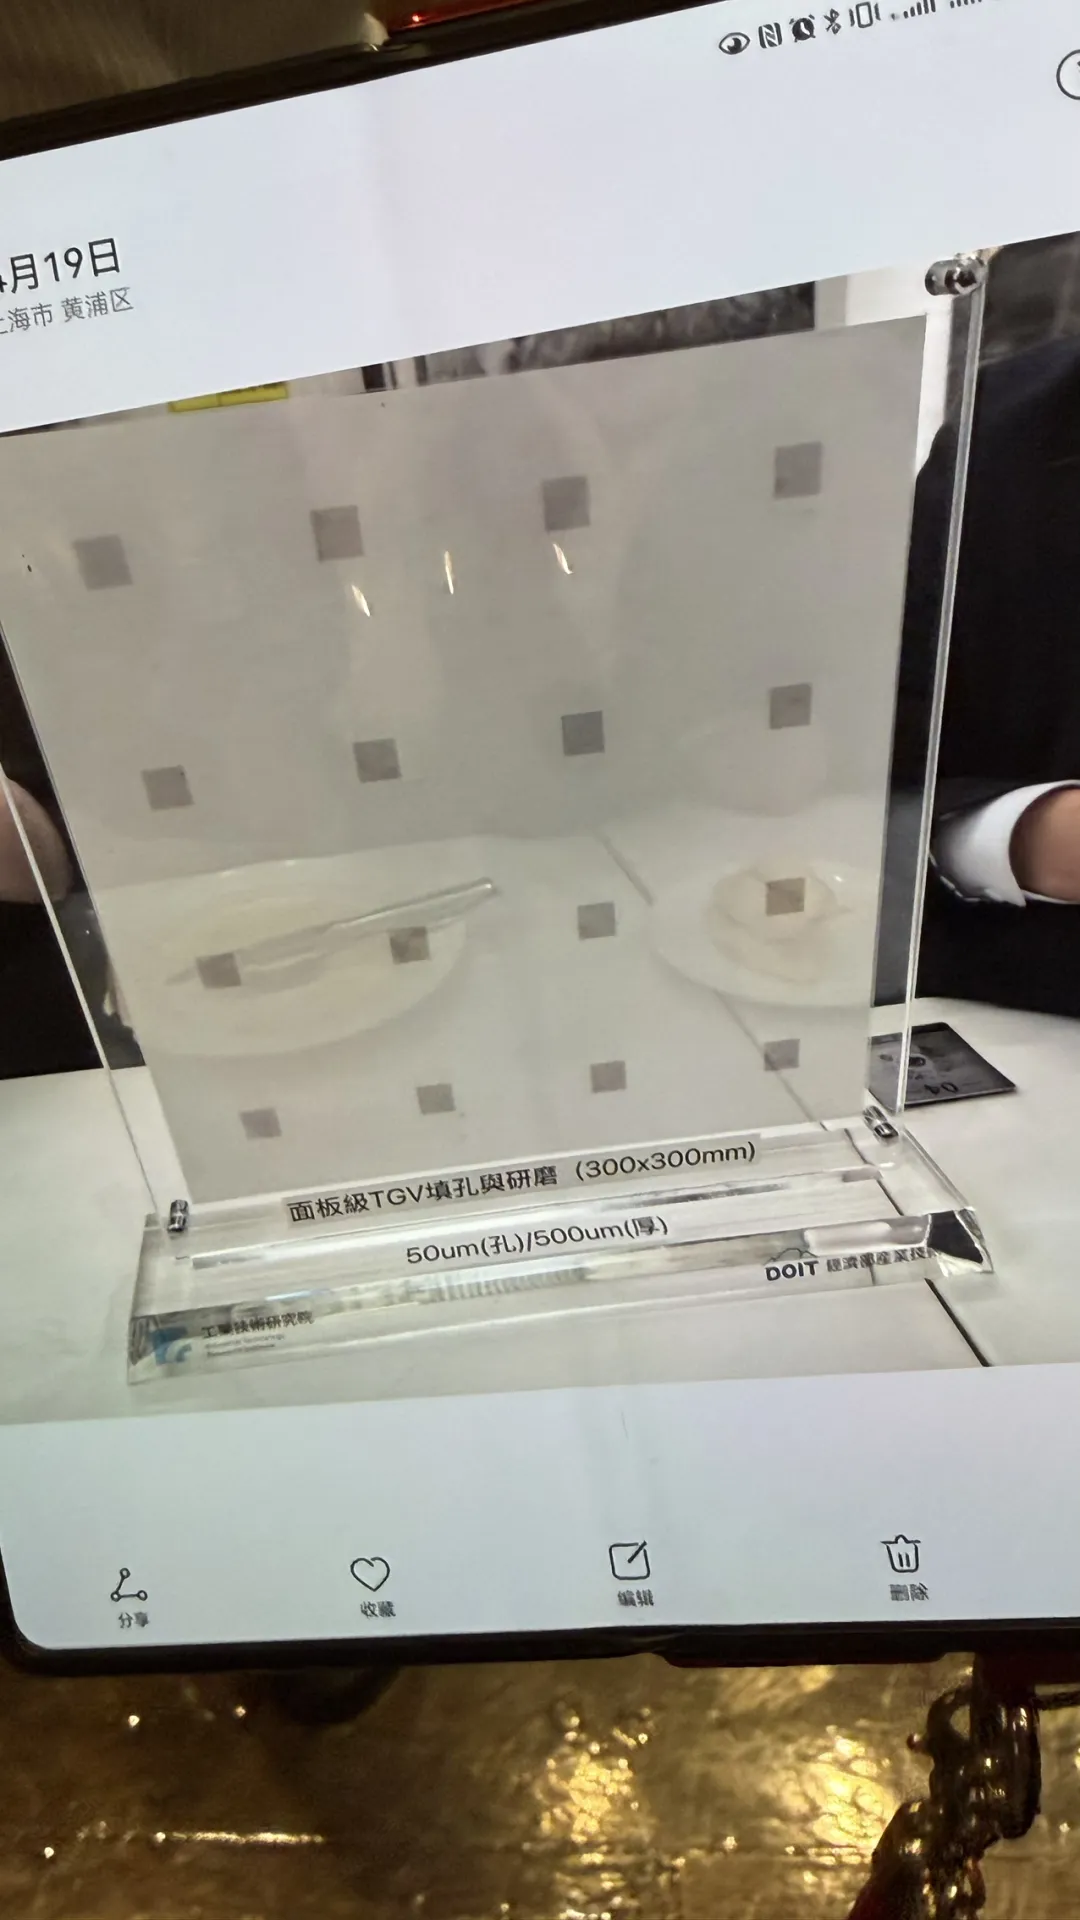
圖說:工研院(經濟部產業技術司 DOIT 計畫)面板級 TGV 填孔與研磨樣品,300×300mm 面板、孔徑 50µm、厚度 500µm(手機相簿翻拍,標註上海黃浦區 4 月 19 日)。鉅亨號原文圖說寫「台積電玻璃中介層樣品」,與樣品底座標示不符,以實物標示為準。(來源:研究_鉅亨號_台積電CoPoS三種封裝方案_20260929,2026-09-29)

圖說:TGV + 增層 + 切割完整製程流程圖:TGV Process(玻璃進料檢查→雷射成孔→蝕刻→CMP→電鍍填孔→種子層濺鍍)→ Build up Process(ABF 壓合→固化→圖案化→附著層→金屬沉積→ENEPIG)→ Singulation + Edge coating + Testing(回焊→切割→邊緣塗佈→終測)。(來源:報告_元大_玻璃基板技術進展與應用_20260721,元大證券講座,2026-07)
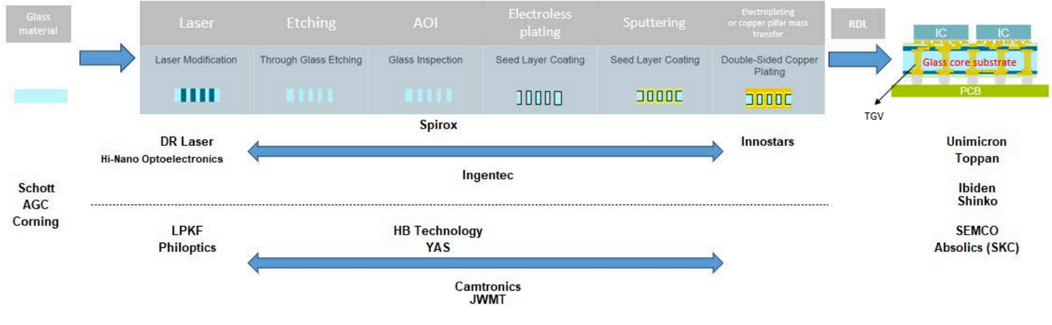
圖說:野村整理的 Broadcom 玻璃芯基板潛在製程與供應鏈,包含 Schott 玻璃材料,以及 DR Laser、Hi-Nano、Spirox、創新服務等與晶呈科技合作的 TGV 成孔夥伴。
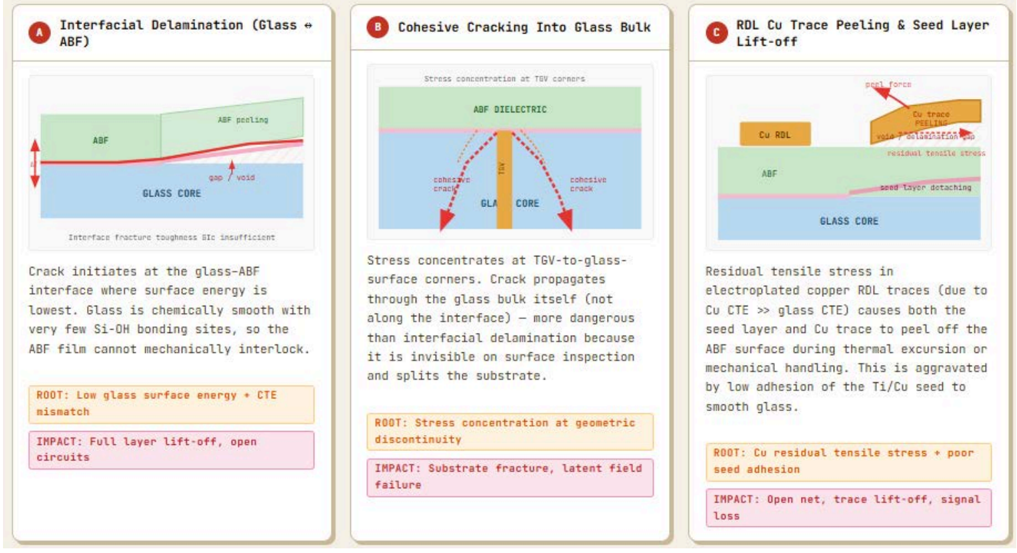
圖說:玻璃芯基板 RDL 介電層剝離 / 脫層示意;TGV 完成後仍需面對玻璃、ABF、銅之間 CTE 不匹配與附著力問題。
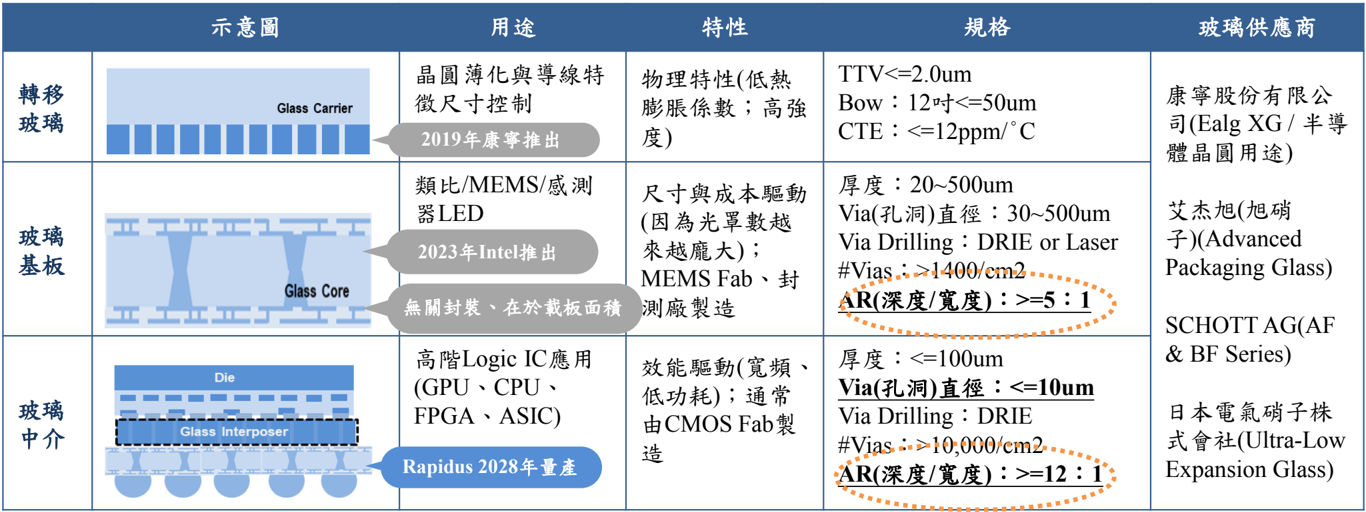
圖說:TGV 三大應用規格比較:轉移玻璃(Carrier)/ 玻璃芯基板(Glass Core)/ 玻璃中介層(Glass Interposer),孔徑與深寬比要求依序提高,玻璃供應商包含 AGC、SCHOTT、Corning。
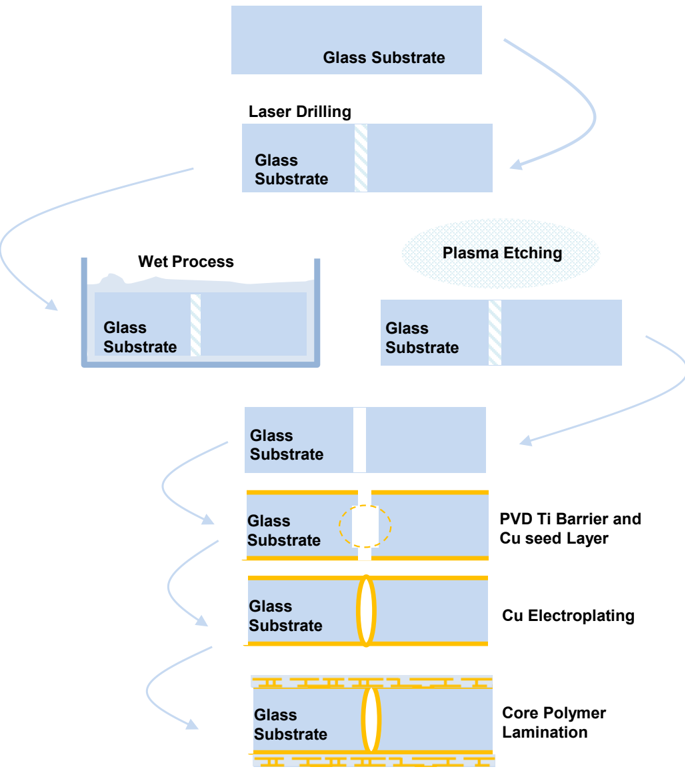
圖說:TGV + Glass Core Substrate 完整製程圖(23 道製程):進料→成孔(雷射改質)→填孔(鍍銅)→成型(RDL佈線)。晶呈科技 LADY 製程負責成孔 RIE 階段。
TGV 六大核心製程(產業研究,2026-09-09)
| # | 製程 | 技術細節與關鍵 |
|---|---|---|
| 1 | 通孔成型(Via Formation) | 雷射燒蝕或噴砂在玻璃上形成通孔。此階段決定孔徑、孔距與孔洞形狀(沙漏型/直壁型/錐形) |
| 2 | 玻璃清洗與表面處理 | 針對通孔側壁與基板表面清洗改質,確保後續種子層附著力,並控制表面粗糙度以利電鍍 |
| 3 | Ti/Cu 種子層沉積 | 濺鍍沉積鈦黏著層與銅種子層。共形覆蓋(Conformal coverage)側壁是電鍍均勻性的關鍵 |
| 4 | 銅電鍍與無孔洞填充 | 達成 void-free fill 或共形填充。優化電鍍化學參數可使良率超過 95% 並維持低電阻 |
| 5 | 銅化學機械平坦化(Cu CMP) | 移除表面多餘銅,產生平整表面並露出通孔頂部,甚至可達光學級平滑度 |
| 6 | RDL、金屬化與鍵合 | 平坦化後製作 RDL 引出電路,隨後可進行與矽晶圓的陽極鍵合或其他封裝步驟 |
四種打孔工藝的分野
| 路線 | 代表 | 機制 |
|---|---|---|
| 全乾式:nanoPerforation | 康寧 CLT | 皮秒級超短脈衝結合非線性光學,不是高溫燒蝕而是破壞玻璃內部分子鍵引發「材料分子解離」。兩步驟:①皮秒雷射打出奈米穿孔引導線 ②CO2 雷射沿軌跡掃描提供局部熱應力,讓玻璃順引導線乾淨裂理解離。不需浸泡酸槽 |
| 乾+濕:LIDE | LPKF | 飛秒/皮秒雷射改質 + 強酸化學蝕刻 |
| CO2 直接鑽孔 | NEG(日本電氣玻璃) | 製程簡單快速,但深寬比較低(約 5) |
| 光感玻璃 | — | 玻璃內添加感光金屬離子與晶核劑,UV 曝光→加熱烘烤後曝光區發生相變化,結晶成極易被 HF 溶解的偏矽酸鋰結晶相 |
為何超快雷射適合玻璃
AI/HPC 架構擴大後,基板在 CTE 不匹配、翹曲、介電損耗與尺寸不穩定上的限制成為關鍵瓶頸。玻璃憑低各向同性 CTE、低損耗角正切、高機械剛度從材料層面解決,得以實現更精細的互連幾何並提升大規模應用的訊號完整性。 兩條互補路徑的物性差異:玻璃中介層 CTE≈3、典型厚度 <400µm,目標替代高成本大面積矽中介層;玻璃芯基板 CTE≈7、典型厚度 >800µm,芯層須具備比有機芯層更高的通孔密度,才能讓額外的中介層變得多餘。
來源:研究_TSMC_CoPoS供應鏈與TGV玻璃芯基板_20260909(保密課程素材,引用前見該頁警示)
來源
- 活動_TGV製程推進新難點_珩石筆記_Jason_20261025 — 珩石筆記(Jason),2026-10-25;增層新難點:ABF 溢膠、PI slit & spin 邊緣效應、雷射除膠加電漿清洗、切割與檢測無解
-
活動_TPK-KY3673_TGV論壇_珩石筆記_kevin_20261022 — TPK TGV 論壇珩石筆記,2026-10-22;玻璃 vs 有機模擬數據、微裂紋對策、蝕刻前全檢與複合玻璃、試產線 2027 小量產/2028–2029 量產
-
報告_群益上海_玻璃材料AI產業地基_20261020 — 群益金鼎證券上海,2026-10-20;TGV 指標、國產設備訂單、玻璃基板良率分解
- 研究_鉅亨號_台積電CoPoS三種封裝方案_20260929 — 鉅亨號專欄,2026-09-29;John Lau CoPoS 三版結構轉述、工研院 300×300mm 面板級 TGV 樣品照(原文誤標為台積電樣品)
- 活動_TPK-KY3673_2Q26法說memo_20260821 — TPK-KY 2Q26 法說(2026-08-21);TGV 切入邏輯(AI ASIC 發熱使有機基板翹曲、玻璃膨脹係數低且平整)、中壢試產線時程、應用涵蓋 carrier/substrate/interposer、路線圖 2027-2028;強調尚無明確案件
- 隨手記_定錨_玻璃核心載板NVIDIA陣營TGV_20260706,定錨産業筆記,2026-07-06;NVIDIA/Broadcom 陣營確認、前段後段設備受惠不對稱
- web_ABF載板_hackmd定錨產業筆記_20260706,定錨産業筆記(HackMD),2026-07-06;NVIDIA/Broadcom 玻璃芯基板供應鏈更新
- 報告_福邦_半導體特化耗材展望202603,報告日:2026-03(晶呈 LADY 製程、台廠材料)
- 報告_呂紹旭_玻璃載板FOPLP_20260508,報告日:2026-05-08(雷射改質設備模組規格)
- memo_玻璃載板FOPLP台廠設備_20260510,2026-05-10(臺廠雷射改質設備商:鈦昇、東捷)
- 活動_創新服務_私訪_20260424,2026-04-24(TGV-ICP、銅柱植入與產能規劃)
- 260521_nmr_semi-renaissance,野村,2026-05-21(Broadcom switch ASIC 玻璃芯基板先行採用、TGV 製程與成本、EMIB-T 排擠風險)
- JPM_Innostar_Service_The_2026-06-22_5259886,J.P. Morgan,2026-06-22(電鍍銅 vs 銅柱巨量轉移金屬化路線比較、深寬比 30:1)
- 報告_元大_玻璃基板技術進展與應用_20260721,元大證券講座(張佑祥),2026-07-21;雷射鑽孔三方法(燒蝕/飛秒/LIDE)、通孔形狀、完整製程流程圖、富士通 G-ALCS、NEG 玻璃陶瓷核心 + Via Mechanics CO₂ 雷射合資
- 活動_TGV玻璃基板專家會議_20260722,專家會議(講師具近十年 TGV 孔內金屬化經驗),2026-07-22;蝕刻鹼系收斂(KOH/NaOH 選擇比 >100)、Dicing 兩段式+Bessel beam、microcrack 檢測缺口與超音波概念、AR 10→20 趨勢、投資判讀見 分析_TGV專家會議_量產瓶頸與時程判讀_20260722
- 研究_華南投顧SEMICON2026展場紀錄_20260903,華南投顧研究部,2026-09-03;SEMICON Taiwan 2026 展場實拍,AUO/Corning TGV 面板實測規格(510×515mm、100µm 孔徑、20:1 深寬比、840,000+ 孔、0 缺陷)
- 研究_華南投顧SEMICON2026展場紀錄B_20260903,華南投顧研究部,2026-09-03;與上一項為同一原始文件(2026-09-05 ingest 逐字比對確認),內容已由上一項涵蓋,不重複嵌入圖片
- 報告_IEEE_EPS_JohnLau玻璃封裝與可靠度_20260924 — IEEE Santa Clara Valley EPS Chapter Distinguished Lecture(講者 Unimicron/欣興 John H. Lau),2026-09-24;TSV vs TGV 製程細項比較表、HPC/AI 時代 TGV 孔徑 20-50µm、RDL 精細度 0.2µm min(玻璃中介層)vs ABF RDL L/S≥2µm(玻璃核心基板)
- memo_TGV與板材_展場觀察_20261021 — 使用者展場走訪筆記,2026-10-21;增層翹曲為新難題(作者判斷)、川寶一條龍、TPK 代工、聯策 AXI 抽檢、G2C+ 轉向增層